Control de deformación de piezas de acero de alta resistencia por temple a gas
Piezas 18CrNiMo templadas en nitrógeno a 10 bar en lugar de aceite: dureza HRC 48–51 uniforme y deformación de 0,45 a 0,12 mm.
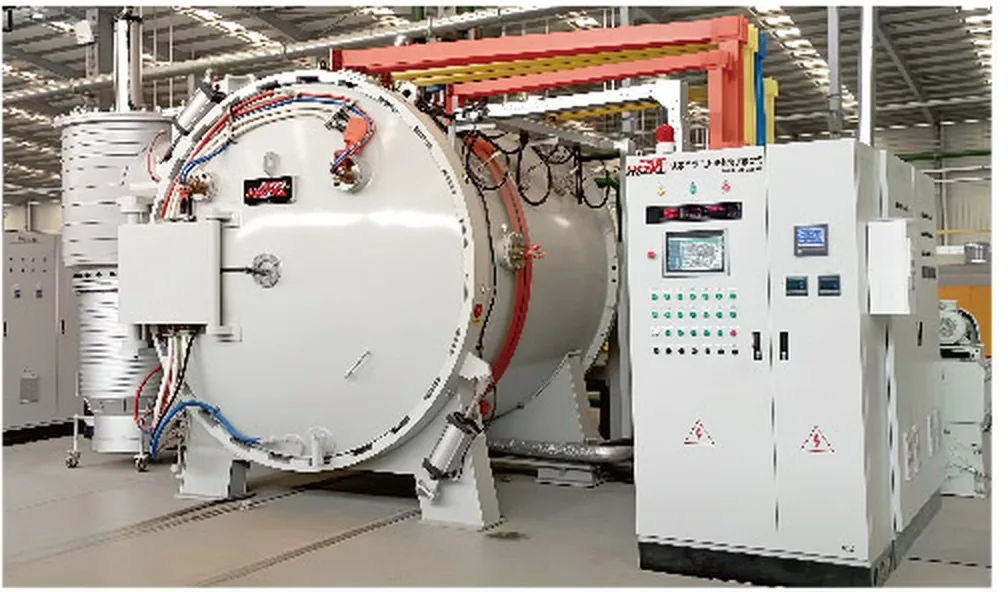
El espesor de pared varía 1:6; el temple en aceite daba deformaciones dispersas y el 35 % del mecanizado se dedicaba a corregirlas.
El horno JVGQ-126/7261 logra una severidad equivalente de 4,5 bar/s con nitrógeno a 10 bar y ventiladores reversibles, unido a una austenitización escalonada y una carga optimizada.
Cinco puntos de termopar se sincronizan con variadores de frecuencia; las recetas se llaman por calidad de acero y la consistencia se verifica con espectrografía y dureza.
Resultados
Deformación de 0,45 a 0,12 mm, mecanizado un 62 % menor, se eliminó el enderezado y se ahorran unos 1,8 M ¥ al año.
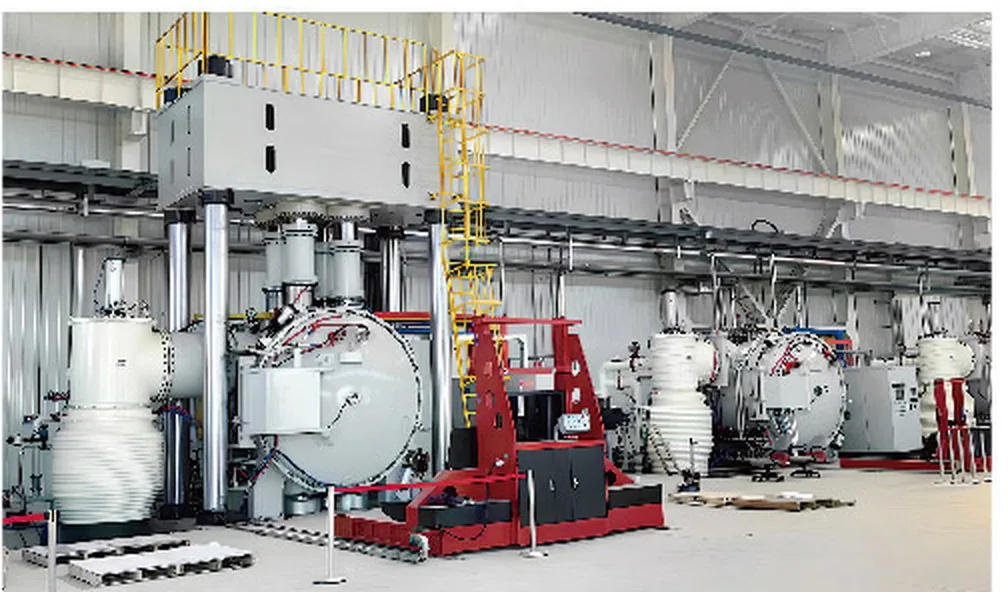
Soldadura fuerte al vacío en serie de álabes de titanio para motores aeronáuticos
Álabes TC4 de pared de 0,5 mm, holgura 0,05–0,1 mm, 240 piezas por carga; 6 meses en serie con 99,2 % de aceptación.
 Proyecto de exportación
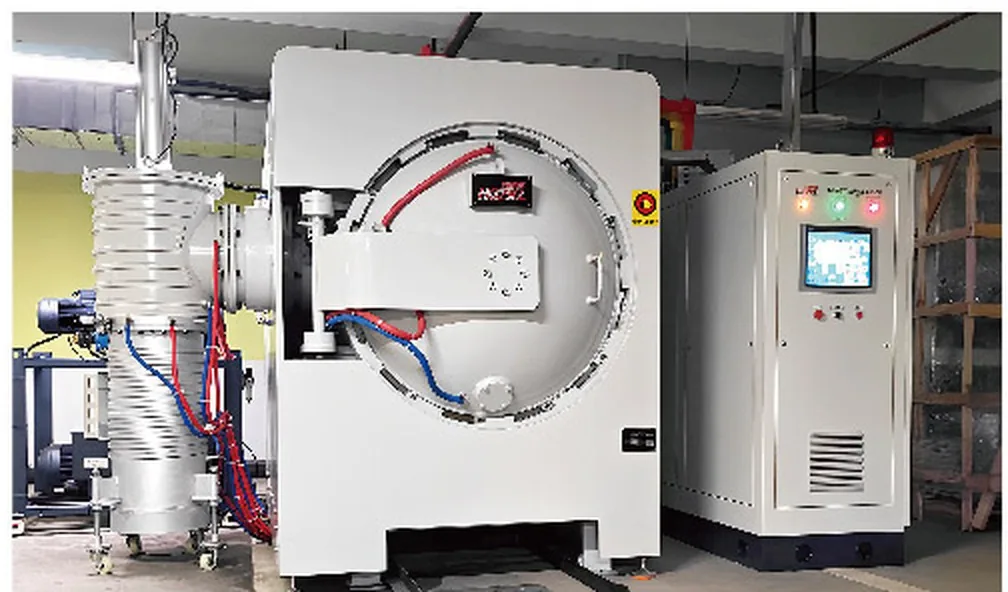
Soldadura por difusión al vacío de paneles sándwich de titanio para naves
Piezas sándwich de 800 mm conservan el 92 % de la resistencia del metal base; estanqueidad 1×10⁻⁹ Pa·m³/s; tres equipos entregados, uno exportado a Europa.
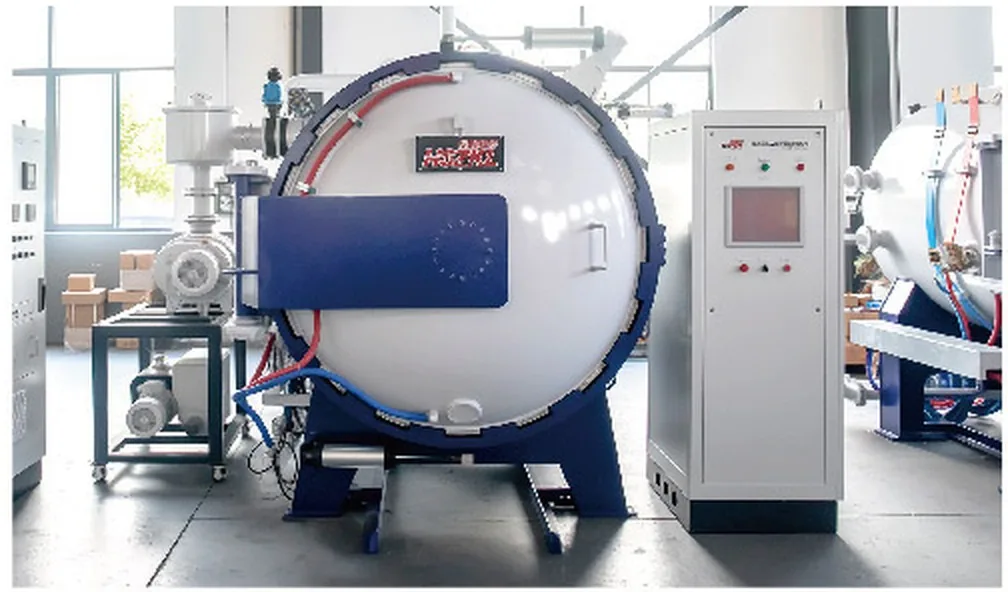
Línea de hornos de vacío bicámara para engranajes de caja de cambios
Dos cámaras alternan calentamiento y enfriamiento con un ciclo de 42 minutos; 1,6 t/día y operación sin operario con robots de carga.
 Proyecto de exportación
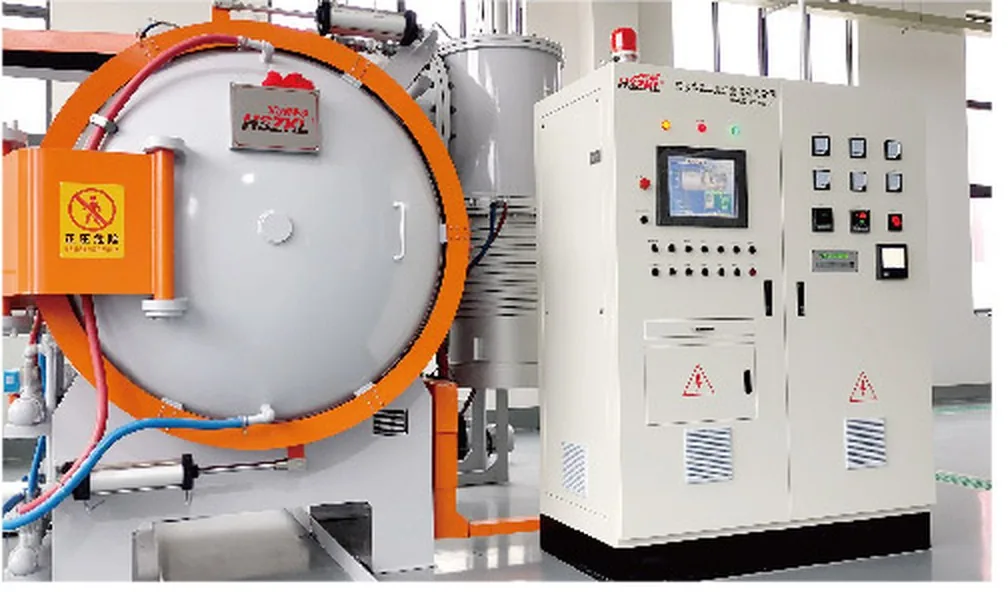
Línea de exportación para moldes de trabajo en frío, temple al vacío en aceite
Bloques Cr12MoV de 180 mm, temple al vacío en aceite sin oxidación ni descarburación, HRC 61–63; el horno se exportó a México.
¿Necesita una solución de tratamiento térmico al vacío?
Indíquenos material, zona útil y ciclo; le devolvemos solución y presupuesto